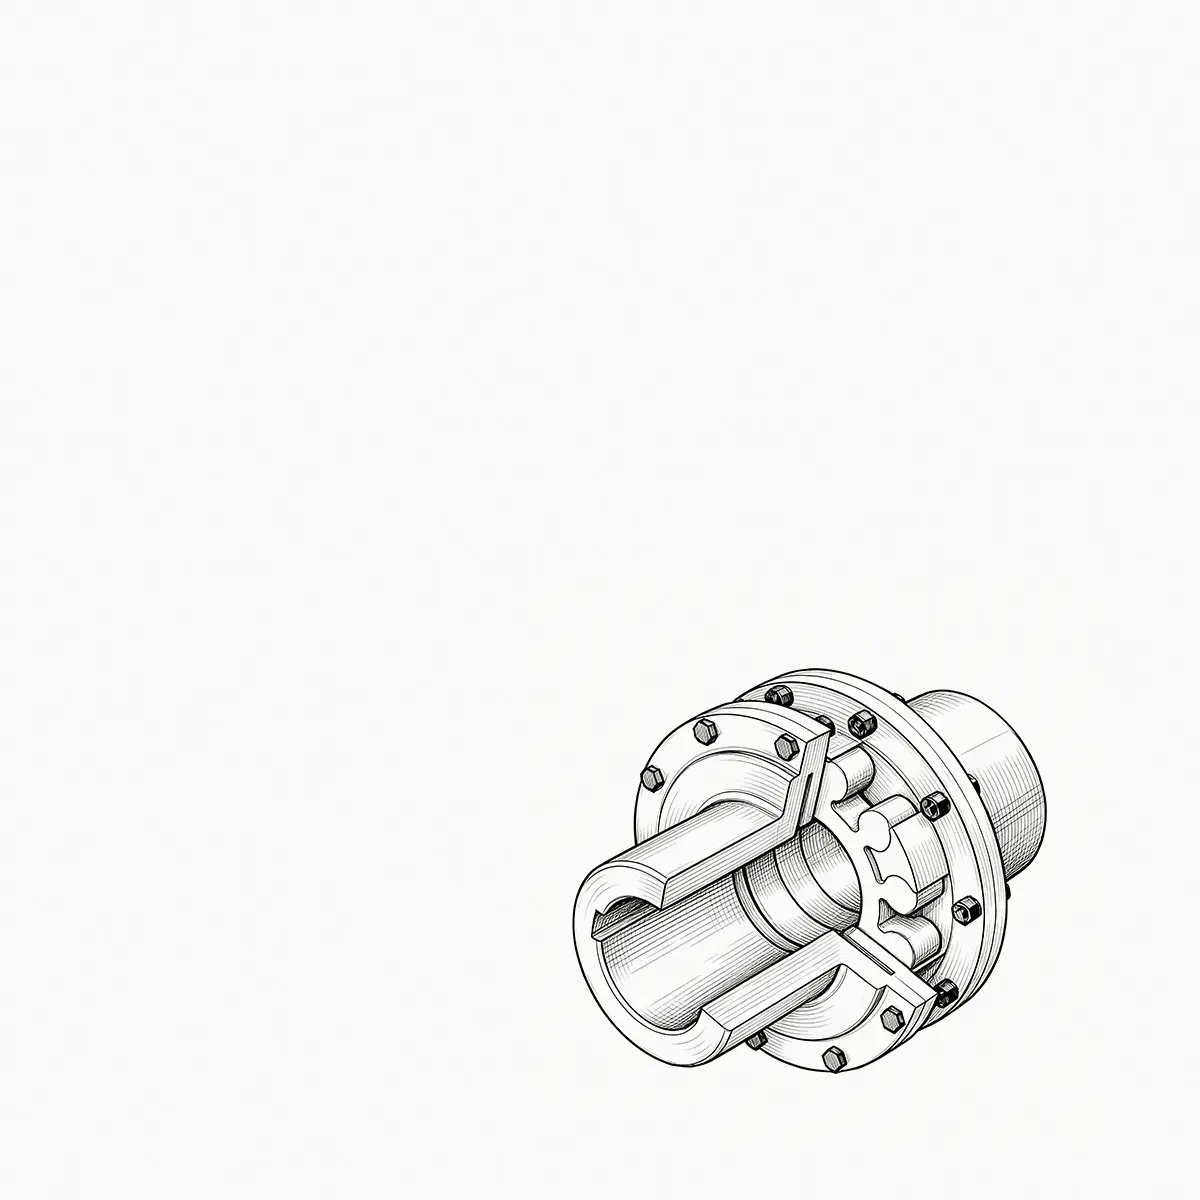
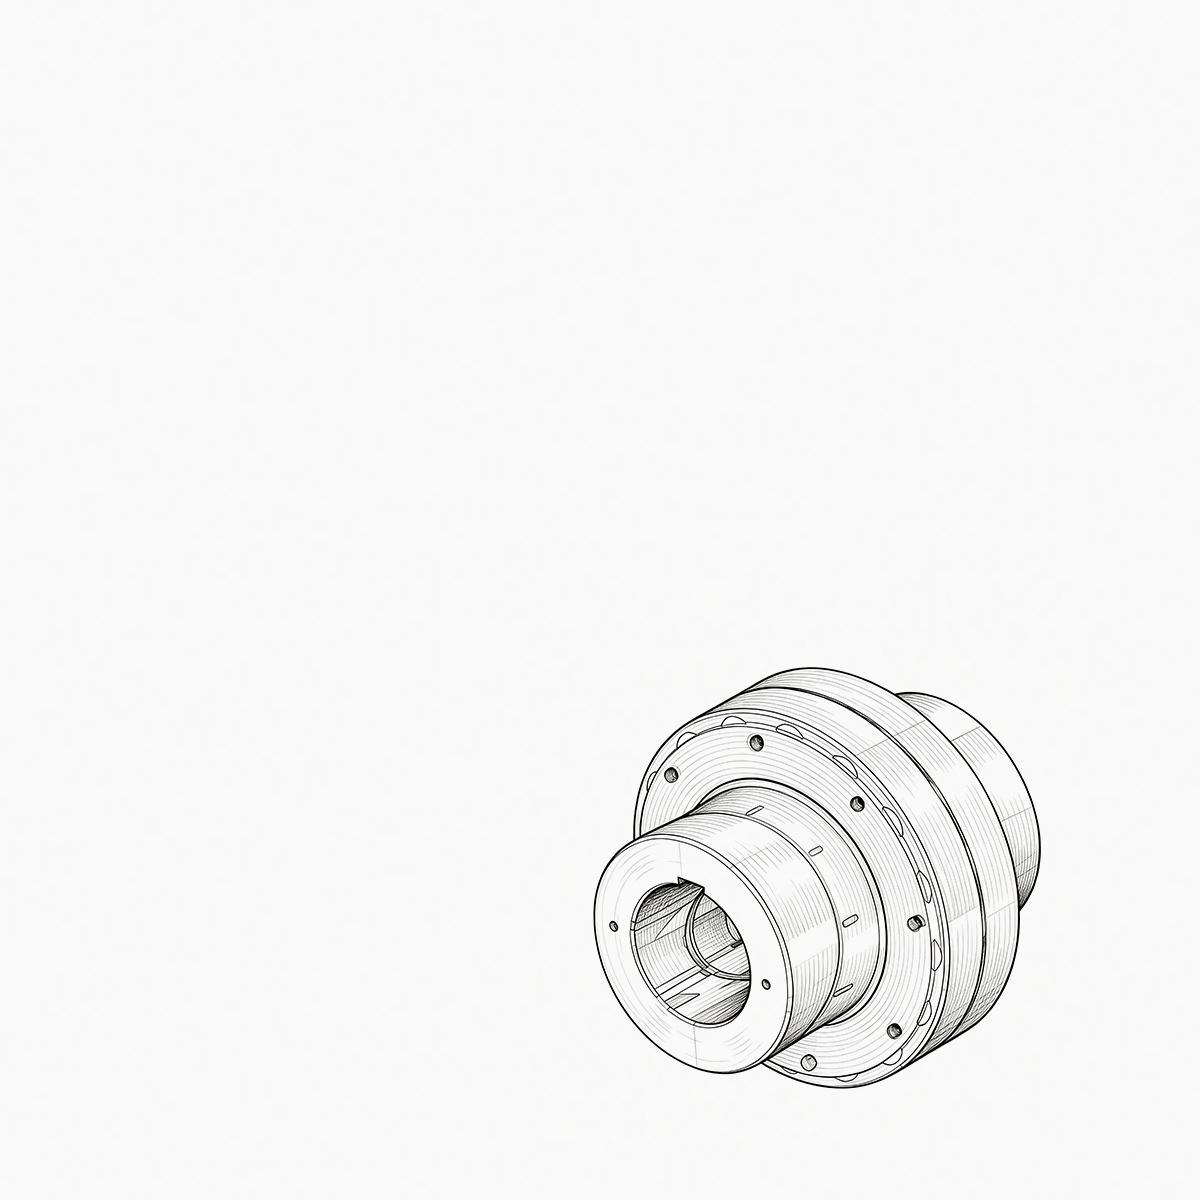
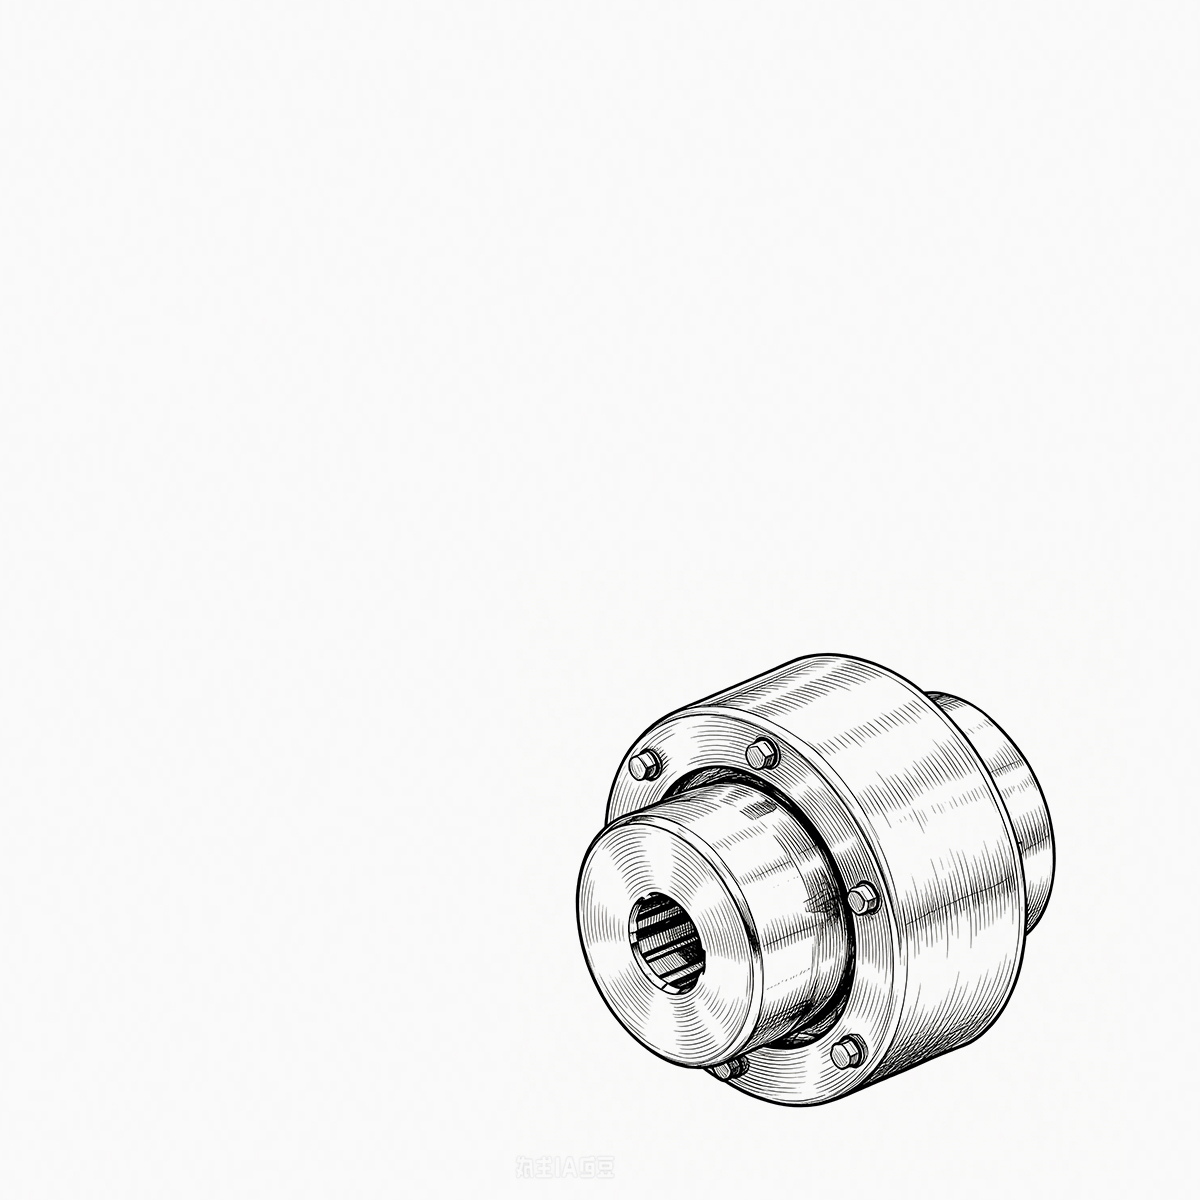
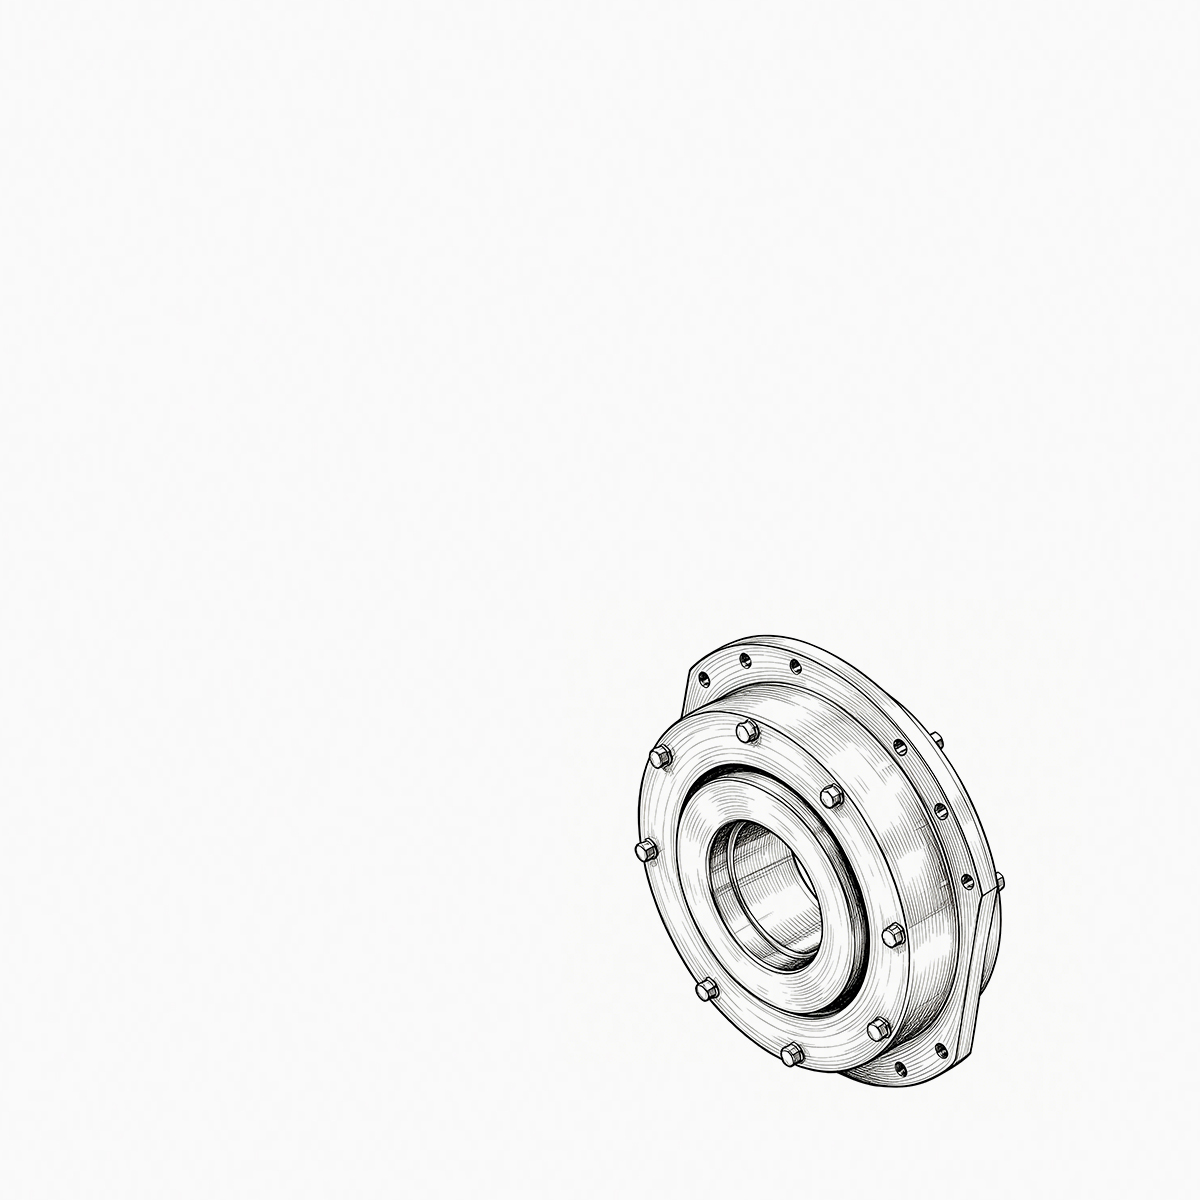
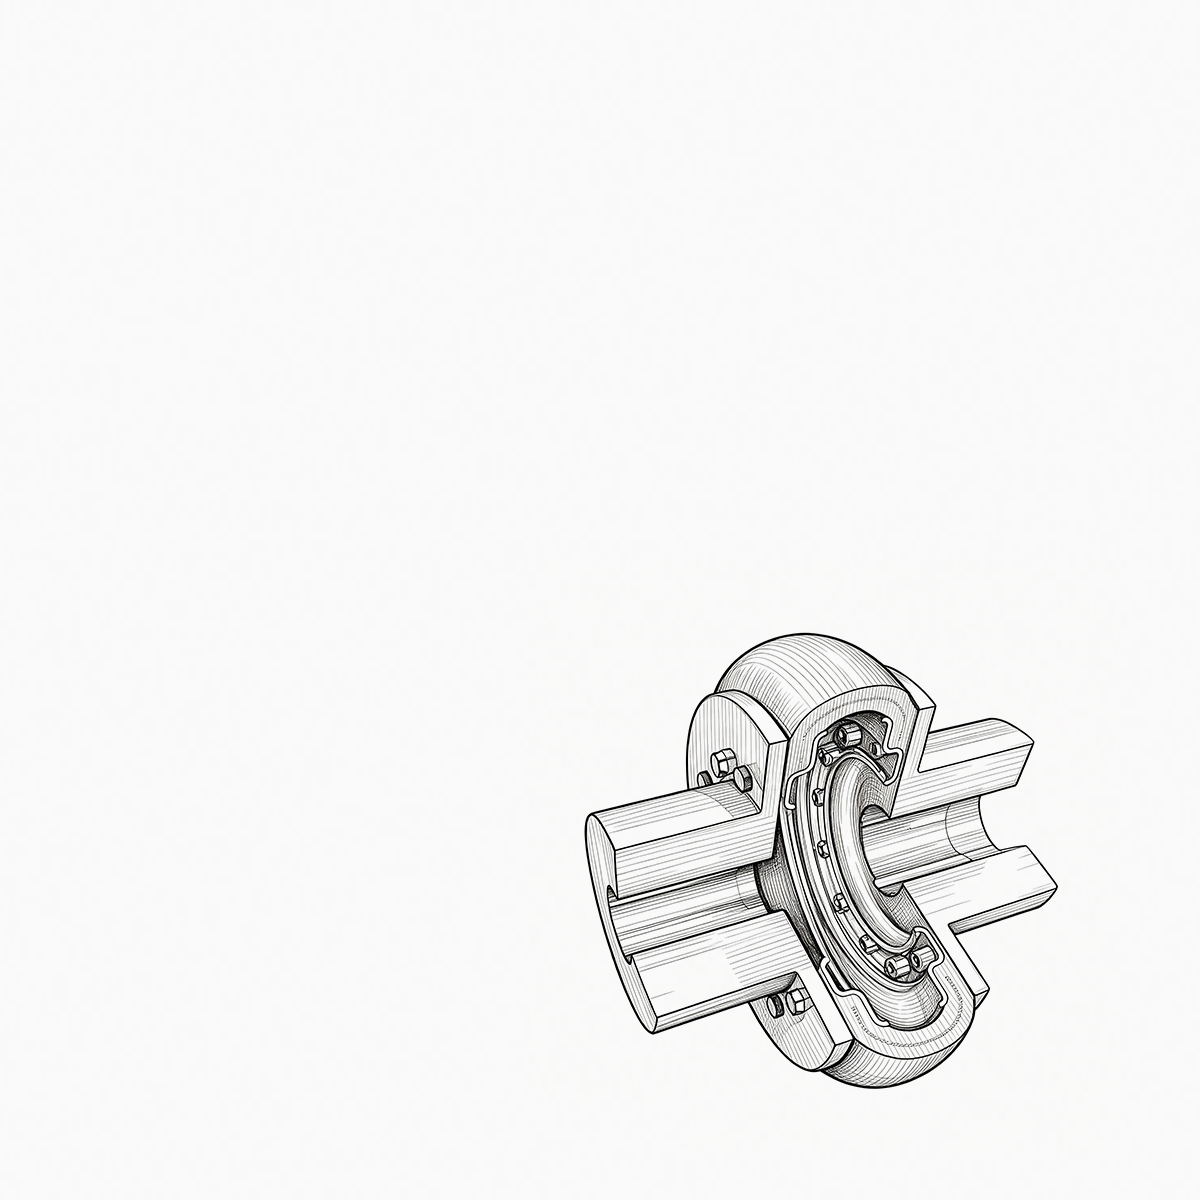
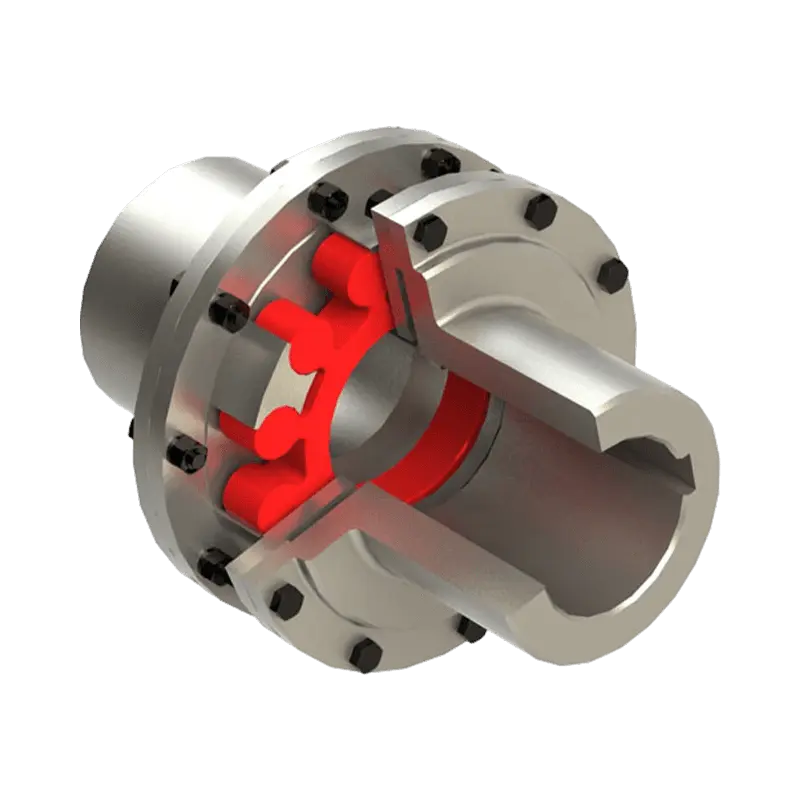
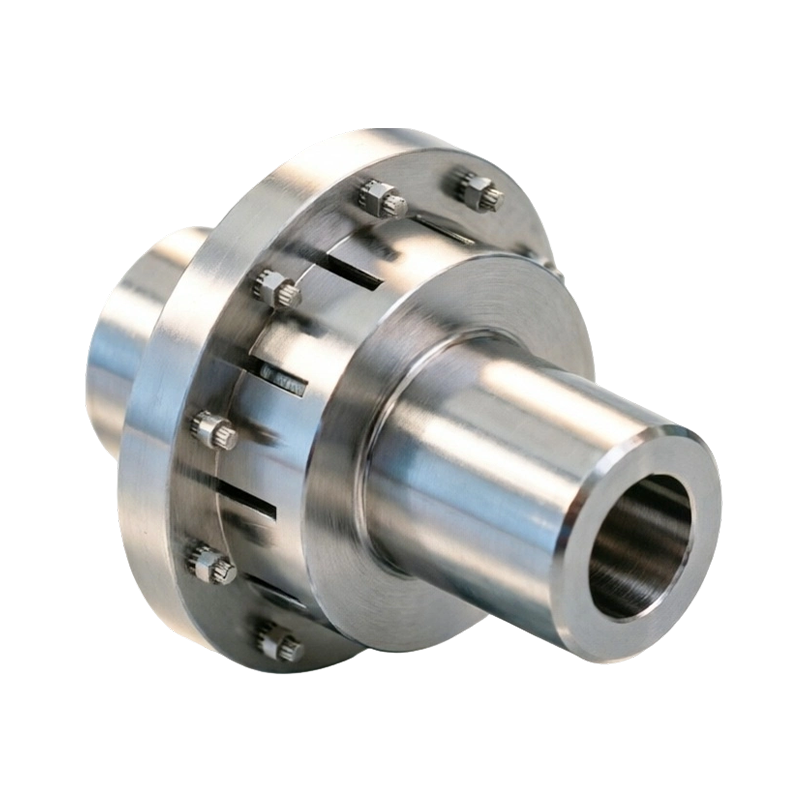
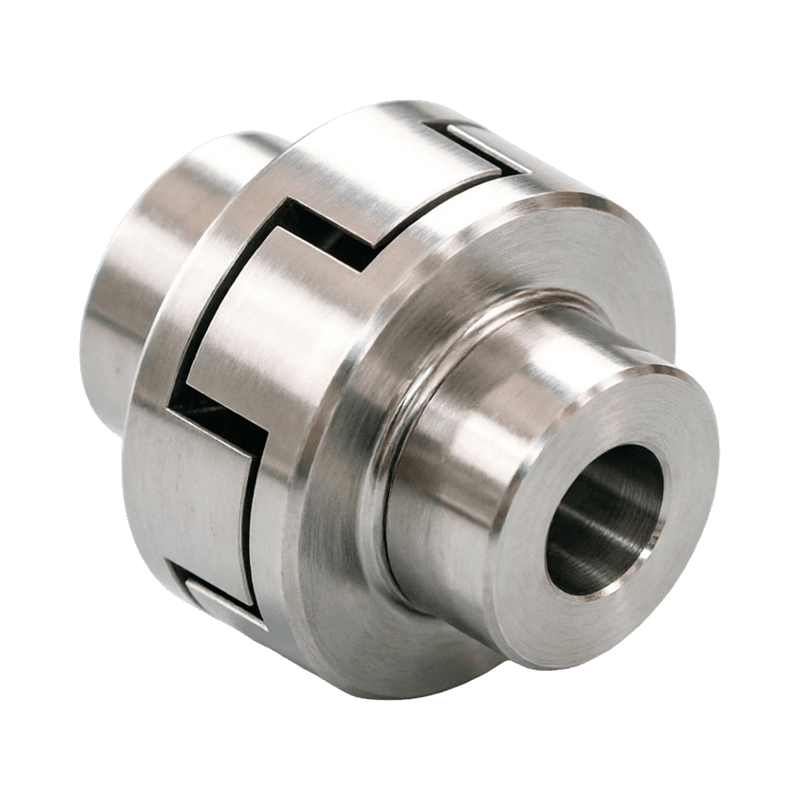
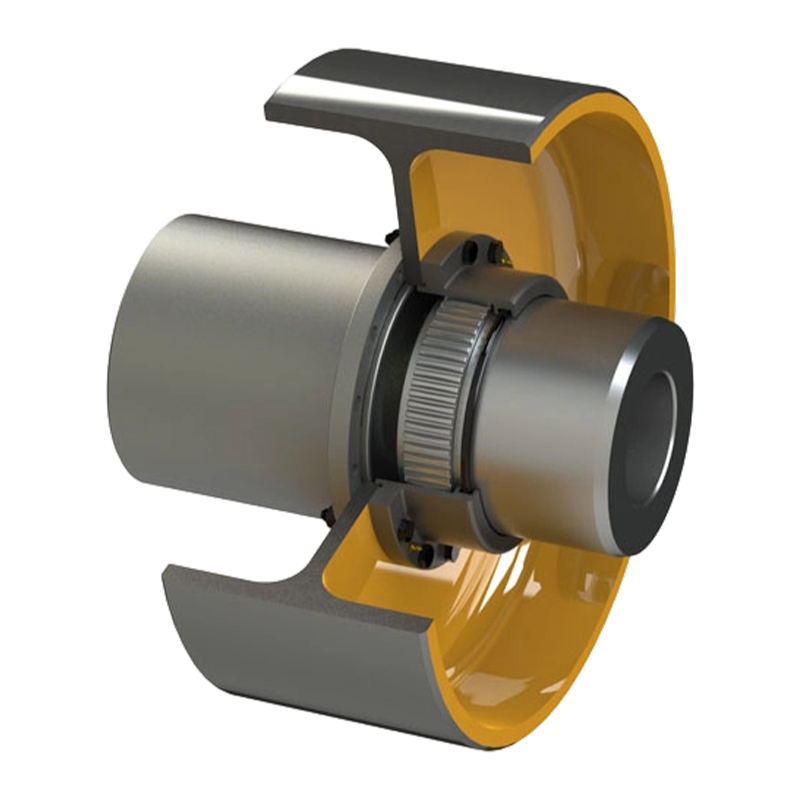
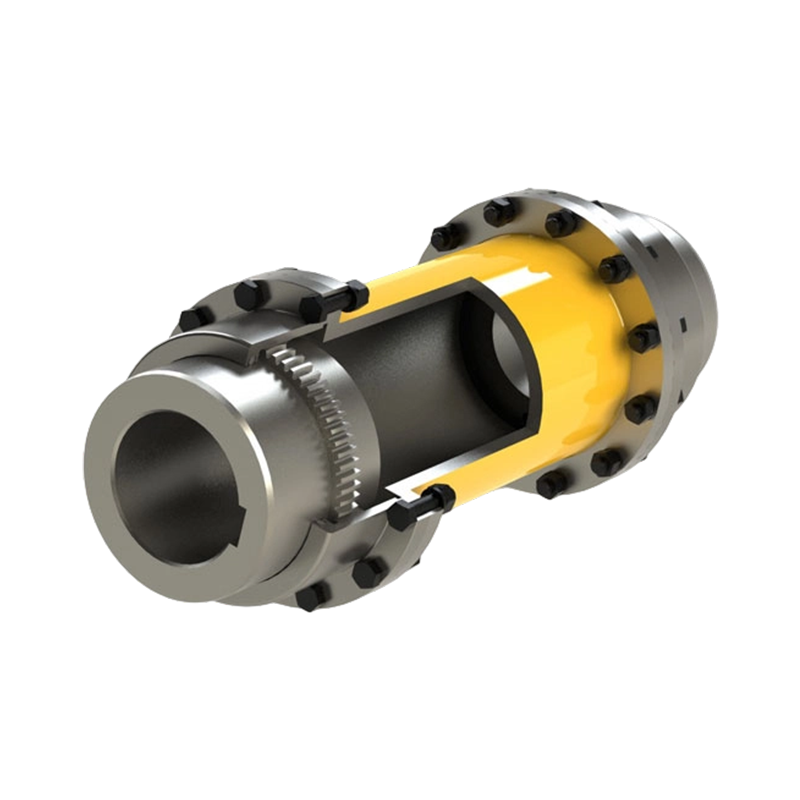
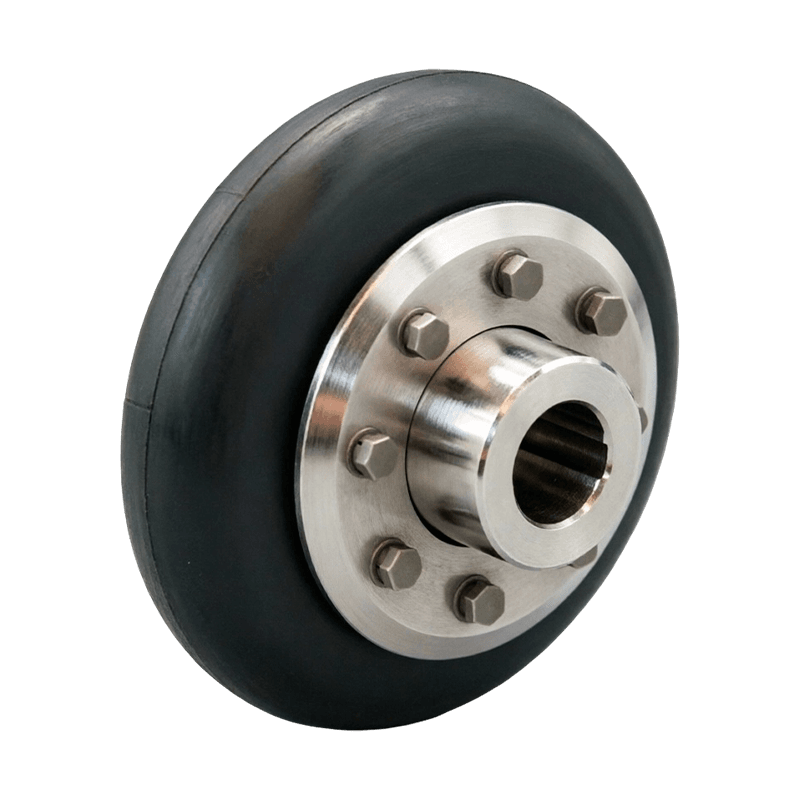
Kinas koblingsindustri befinner seg i et kritisk historisk tidspunkt for transformasjon fra skalautvidelse til kvalit...
READ MORE
Hva er de kritiske faktorene for å velge de riktige industrielle koblingene
Admin 2026-08-19Industrielle koblinger: The Definitive Technical Encyclopedia – Klassifisering, dimensjonering, feilforebygging og livssyklusstyring
industrielle koblinger er de presisjonsmekaniske grensesnittene som underbygger praktisk talt alle roterende maskinsystemer i tungindustrien. Fra multi-megawatt vindturbindrivlinjer til høyhastighets CNC-spindler, industrielle koblinger utføre de kritiske oppgavene som dreiemomentoverføring, tilpasning av geometrisk feiljustering, torsjonsvibrasjonsdemping og frakobling av overbelastning. Denne artikkelen bygger på mekaniske designprinsipper, materialvitenskap og feltfeilanalyse for å levere en systematisk utstilling av industrielle koblinger – deres tekniske klassifikasjoner, kvantitative dimensjoneringsmetoder, installasjons- og vedlikeholdsstandarder og vanlige feilmoduser. Den er ment som en teknisk referanse på jobben for drivsystemdesignere, pålitelighetsingeniører og innkjøpsspesialister.
1. De to brede kategoriene av industrielle koblinger og deres mekaniske essens
Stive koblinger – nullforskyvningsbegrensningssystemer
Stive koblinger tillater ingen relativ bevegelse overhodet mellom drivakselen og den drevne akselen. De er avhengige av maskinerte overflater med høy presisjon (f.eks. fint dreide diametre og slipte endeflater) og nøyaktig tilpassede nøkler eller koniske pinner for å oppnå en fast forbindelse. Deres torsjonsstivhet er teoretisk uendelig, og introduserer null tilbakeslag – noe som gjør dem ideelle for applikasjoner som krever absolutt synkronisering, for eksempel utskriftsregistermekanismer eller indekseringsdrev for jiggboremaskiner. Typiske stive typer inkluderer hylsekoblinger (med interferens eller koniske bøssinger), flenskoblinger (ved bruk av rømmede bolter for momentoverføring) og klemkoblinger (som overfører dreiemoment gjennom radiell friksjon). Imidlertid er akilleshælen stiv industrielle koblinger er deres ekstreme følsomhet for installasjonsfeil: når koaksialitetsfeilen overstiger 0,02 mm, overbelaster de resulterende ekstra bøyemomentene lagrene, noe som forårsaker overoppheting og, i alvorlige tilfeller, utmattelsesbrudd på hovedakselen. Derfor, aksler utstyrt med stive koblinger kreve laseroppretting både kald og varm, med jevnlig overvåking av grunnsetting.
Fleksible koblinger – Elastiske kompensasjonssystemer
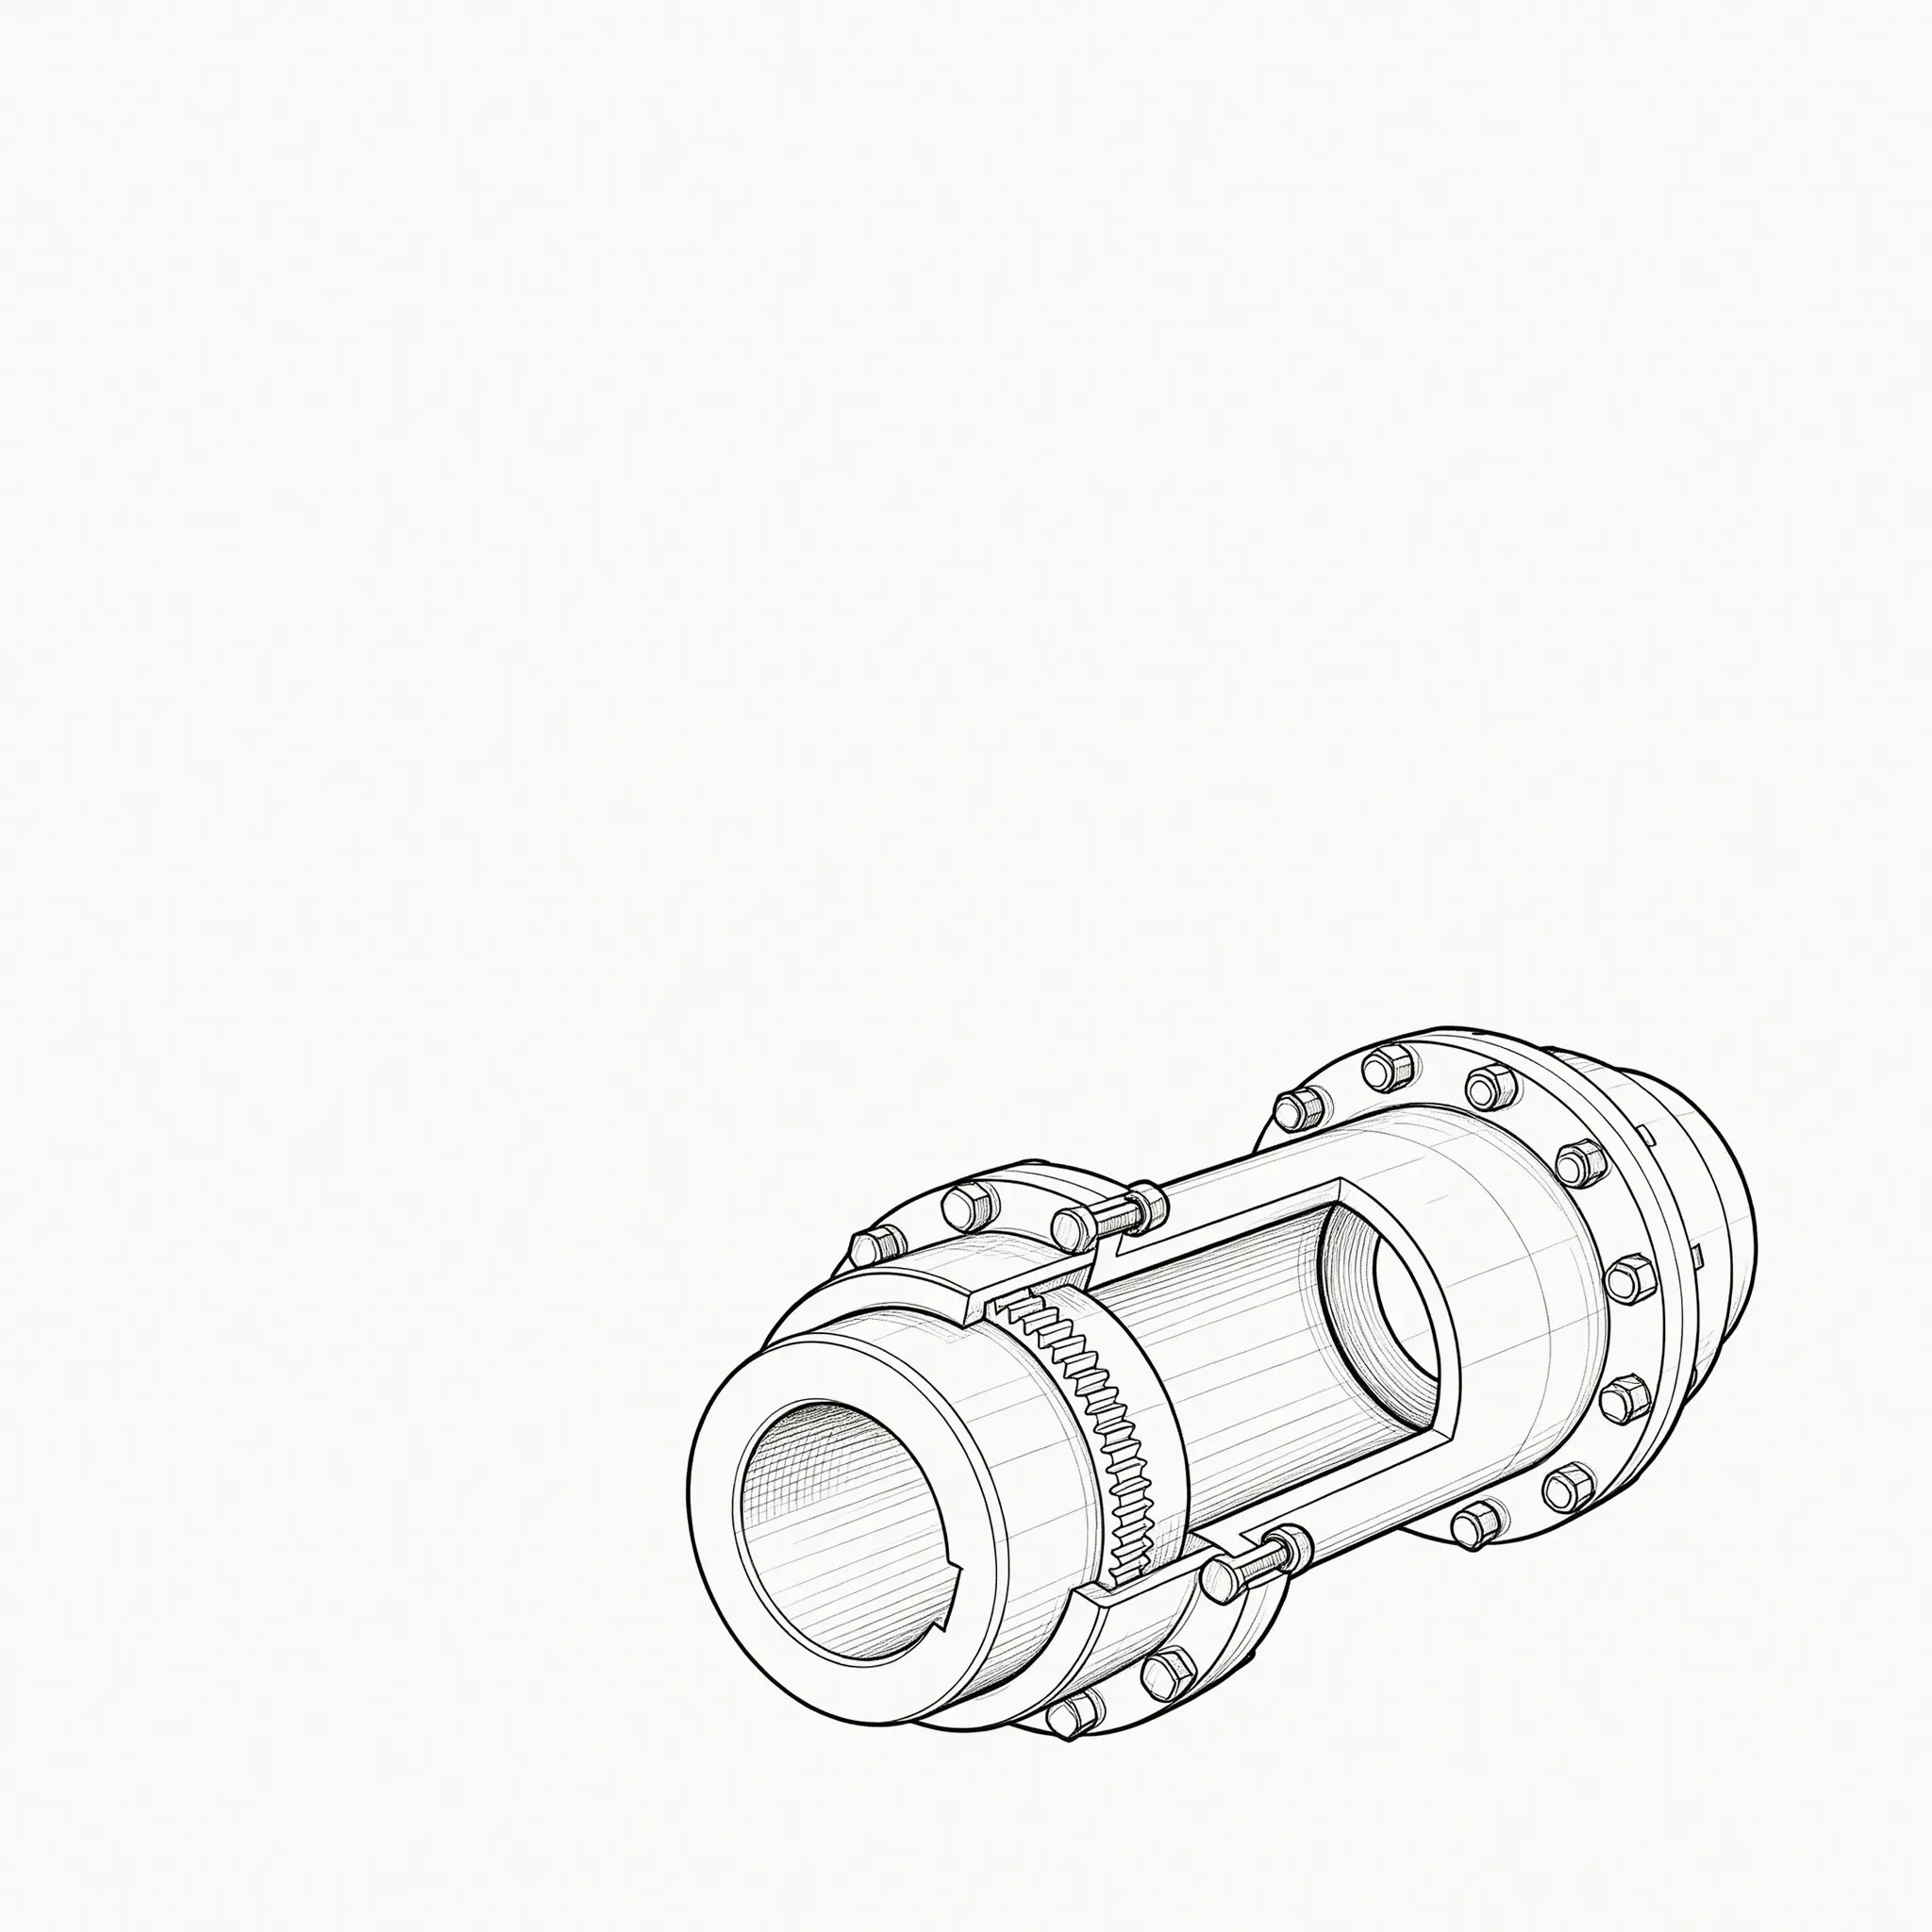
Fleksible koblinger inneholder elastiske elementer (metalliske membraner, belg, serpentinfjærer eller gummi/polyuretan-komponenter) eller geometriske kompenserende strukturer (tannklaring i girkoblinger) for aktivt å absorbere radielle, aksiale og vinkelmessige akselforskyvninger. Deres mekaniske oppførsel kan modelleres som et fjærdempersystem med definerte stivhet og dempningskoeffisienter. Fleksible koblinger reduserer ikke bare drastisk ekstra lagerbelastninger forårsaket av feiljustering, men isolerer også effektivt dreiemomentfluktuasjoner fra drivmotorer (motorer eller elektriske motorer), og beskytter nedstrøms følsomt utstyr. Basert på det elastiske materialet er de delt inn i metalliske fleksible typer (skive, membran, gir og gitter) og elastomere typer (kjeve, dekk og pin-bush). Metalliske fleksible koblinger gir bred temperaturtoleranse (-50°C til 280°C) og høy belastningskapasitet, men gir- og gitterdesign krever periodisk smøring; elastomere typer er enkle, vedlikeholdsfrie og har høye dempingsforhold (0,08–0,20), men deres temperatur og oljemotstand er begrenset av polymeregenskapene, noe som gjør dem mer egnet for generell brukspumper, vifter og kompressorer. Bransjedata indikerer at, under identiske driftsforhold, velge en passende fleksibel industrielle koblinger kan forlenge L 10 lagerlevetid med 35 % til 70 % – som representerer den mest kostnadseffektive pålitelighetsoppgraderingen for enhver drivlinje.
2. Omfattende ytelsessammenligning av ti vanlige industrielle koblingstyper (ingeniørutvalgsmatrise)
| Type | Radial (mm) | Aksial (mm) | Vinkel (°) | Dempingsforhold | Smøring | Maks hastighet (rpm) |
| Erme (stiv) | 0 | 0 | 0 | ≈0 | Ingen | ≤3000 |
| Flens (stiv) | 0 | 0 | 0 | ≈0 | Ingen | ≤2500 |
| Gir (fleksibel) | ±0,6 | ±3,5 | ±1,5 | 0,03–0,05 | Fett | ≤6000 |
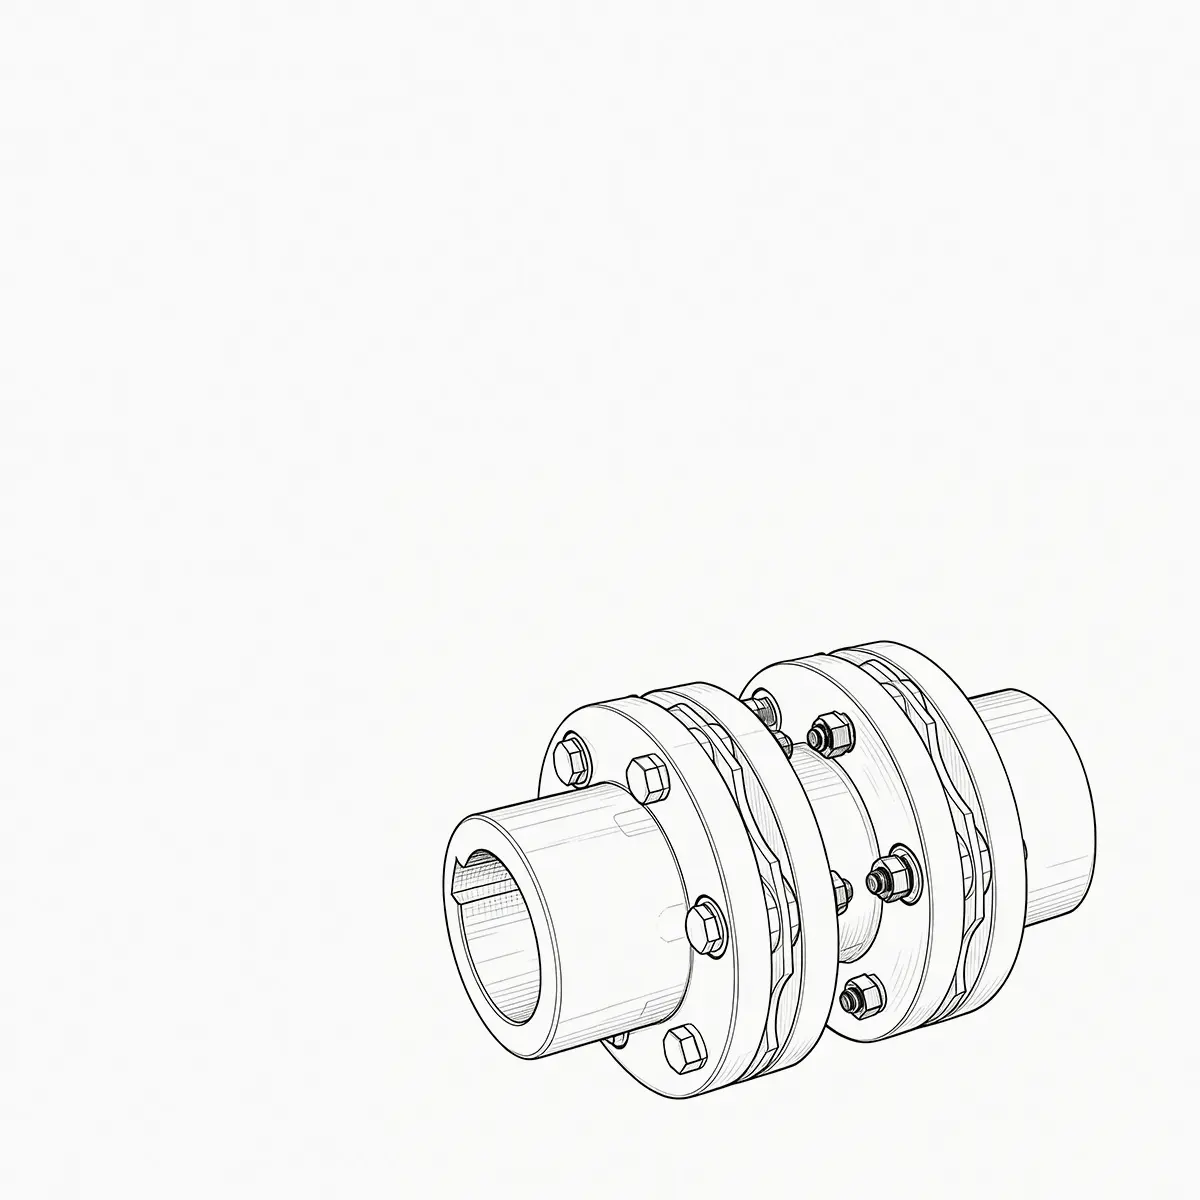
| Plate (fleksibel) | ±0,4 | ±2,5 | ±1,0 | 0,04–0,08 | Ingen | ≤15 000 |
| Belger (fleksibel) | ±0,3 | ±2,0 | ±1,5 | 0,05–0,10 | Ingen | ≤30 000 |
| Kjeve (elastomer) | ±0,6 | ±3,5 | ±2,0 | 0,10–0,20 | Ingen | ≤8000 |
| Dekk (elastomer) | ±1,0 | ±4,0 | ±2,5 | 0,15–0,25 | Ingen | ≤5000 |
| Rutenett (fleksibel) | ±0,8 | ±3,0 | ±1,8 | 0,12–0,18 | Fett | ≤7000 |
Merk: Toleranseverdier er typiske for standardstørrelser; se individuelle datablad for nøyaktige tall.
3. De fire kjernene ingeniøroppdragene til industrielle koblinger
Oppdrag 1: Effektiv girkasse med høyt dreiemoment og høy effekt
Den primære plikten til industrielle koblinger er å overføre mekanisk dreiemoment fra drivkraften (elektrisk motor, dieselmotor eller dampturbin) til den drevne maskinen (pumpe, kompressor, vifte eller valseverk) med minimalt tap. Under drift må koblingen tåle både stabil belastning og forbigående momenttopper. For eksempel, i et stålgrovverk, kan toppdreiemoment nå 4–6 ganger den nominelle verdien – gir- eller gittertype industrielle koblinger , med sin høye flytestyrke og slagfasthet, sikrer uavbrutt kraftstrøm. Overføringseffektivitet påvirker direkte energiforbruket; stive koblinger kan oppnå >99,9 % effektivitet, mens fleksible typer, på grunn av intern demping og friksjon, varierer fra 98 % til 99,5 %, som kan optimaliseres gjennom tannprofil eller membrantykkelsesdesign.
Oppdrag 2: Multi-Dimensjonal Misalignment Compensation
Absolutt justering er uoppnåelig i den virkelige verden. Fundamentsetning, rørtøyning, termisk ekspansjon og lagerslitasje introduserer alle radielle, aksiale og vinkelforskyvninger mellom aksler. Uten kompensasjon genererer disse forskyvningene destruktive begrensningskrefter som overbelaster lagrene. Fleksibel industrielle koblinger absorbere disse bevegelsene gjennom elastisk deformasjon eller relativ glidning. For eksempel bøyer en skivekoblings metalliske membranpakke under aksial spenning/kompresjon for å tillate ±2,5 mm aksial flyte, mens dens kronglete form gir plass til ±0,4 mm radiell feil. Denne egenskapen beskytter lagre og forhindrer bøyetretthet av hovedakselen – en kritisk faktor for å forlenge hele drivverkets levetid.
Oppdrag 3: Torsjonsvibrasjon og sjokkbelastningsdemping
Avfyringspulser for forbrenningsmotorer, harmoniske dreiemomenter i elektriske motorer og støtbelastninger fra knusere stimulerer alle torsjonsoscillasjoner i drivlinjen. Hvis de ikke er kontrollert, forårsaker disse svingningene pitting av tannhjul, splinesslitasje eller til og med akselbrudd. Høydempende industrielle koblinger (elastomere og gittertyper) konverterer sjokkenergi til varme gjennom intern friksjon. Tapsfaktoren til gummi- eller polyuretanelementer kan nå 0,10–0,25, noe som effektivt reduserer dynamiske forsterkningsfaktorer. For applikasjoner med hyppige start-stopp- eller reverseringssykluser (f.eks. krantaljer), velg en høydempende kobling jevner ut driften betydelig og reduserer toppspenninger.
Oppdrag 4: Overbelastningssikkerhetsfrakobling
Visst industrielle koblinger integrer momentbegrensende funksjoner, som fungerer som det svake leddet i drivkjeden. Når den drevne maskinen setter seg fast eller stopper, noe som fører til at dreiemomentet overskrider en forhåndsinnstilt terskel, knekker skjærstifter eller kulesperremekanismer kobles ut, og avbryter kraftoverføringen øyeblikkelig. Denne sikkerhetsfunksjonen beskytter dyre motorer og girkasser mot katastrofale skader. Skjærpinnekoblinger gir utløsningsnøyaktighet på ±5 % av innstilt dreiemoment med millisekunders responstider, og er mye brukt i skruetransportører, skuffeheiser og agitatorer – en rimelig, men svært pålitelig beskyttelsesstrategi.
4. Engineering Terminology: Kobling vs Kobling - A Critical Distinction
Coupling
I mekanisk kraftoverføring, a kobling er en presisjonskomponent dedikert til å koble sammen to roterende aksler med det formål å overføre dreiemoment og bevegelse. Den er i samsvar med etablerte grensesnittstandarder (sylindriske eller koniske aksler, parallelle eller evolvente splines) og ytelsesparametrene (nominell dreiemoment, utmattingsstyrke, treghetsmoment, kritisk hastighet) er nøye beregnet. Tilkoblingen kan være permanent (stive koblinger med krympetilpasning) eller avtakbar (flenstyper). Begrepet er nøyaktig definert i internasjonale standarder som ISO 14691 og AGMA 9000.
Kobling
Kobling er et bredere tverrfaglig begrep. I væskekraft betegner det hydrauliske hurtigkoblinger; i elektronikk refererer det til optiske eller RF-koblere; selv innen maskinteknikk, kobling kan referere til hurtigkoblede enheter eller ikke-momentoverførende koblinger (f.eks. trekkkoblinger). Bruk av "coupler" i et anskaffelses- eller designdokument risikerer derfor tvetydighet. For kraftoverføring med roterende aksel er det korrekte og entydige begrepet kobling – det er derfor alle autoritative produktkataloger klassifiserer disse enhetene under "Industrikoblinger".
5. Seks-trinns utvalgsprosedyre med utført eksempel og sammenlignende diagram
Riktig valg av industrielle koblinger er hjørnesteinen i langsiktig pålitelighet. Bransjestandardprosedyren består av seks trinn, illustrert her med et fullstendig talleksempel.
- Trinn 1: Bestem førerens kraft og hastighet (s m , n m ) fra motorens navneskilt eller krav til drevet maskin.
- Trinn 2: Beregn nominelt dreiemoment T N = 9550 × P/n (N·m).
- Trinn 3: Etabler servicefaktor K basert på belastningstype (uniform, moderat støt, kraftig støt) og daglige driftstimer (typisk 1,0–2,5).
- Trinn 4: Beregn korrigert dreiemoment T D = T N × K. Den valgte koblingens nominelle dreiemoment T R ≥ T D .
- Trinn 5: Verifiser boring og kilespordimensjoner mot akseldiametre og nøkkelstandarder (GB/T 1095 eller ANSI B17.1).
- Trinn 6: Kontroller kritisk hastighet – for høyhastighetsapplikasjoner, sørg for at koblingens kritiske hastighet på siden er minst 15 % unna driftsområdet.
Eksempel på arbeid:
En sentrifugalpumpe drives av en 160 kW motor ved 1480 rpm. Belastningen er moderat sjokk (K=1,75), omgivelsestemperatur 40°C (elastomere koblinger krever en temperaturkorreksjon på 0,95).
T N = 9550 × 160 / 1480 ≈ 1032 N·m
T D = 1032 × 1,75 / 0,95 ≈ 1901 N·m
Velg derfor en elastomer industrielle koblinger med nominelt dreiemoment ≥1901 N·m, og kontroller at akseldiameteren (φ65 mm, kilebredde 18 mm) er innenfor koblingens boringsområde.
Typiske servicefaktorer K
- Jevn belastning (vifter, lette transportører): 1,0–1,2
- Moderat sjokk (sentrifugalpumper, kompressorer): 1,3–1,7
- Kraftig sjokk (knusere, valseverk): 1,8–2,5
- Hyppige reverseringer (kraner, vinsjer): 2,0–3,0
Temperaturreduksjon: for elastomere typer, reduser vurderingen med 0,5 % per °C over 80 °C; metalliske typer krever ingen korreksjon.
Kvalitativ sammenligning av dreiemomenttetthet og feiljusteringskapasitet på tvers av koblingstyper
Momenttetthet (høy → lav) vs feiljusteringsevne (lav → høy)
Kvalitativ representasjon – se produsentens data for nøyaktige verdier
6. Kritiske materialer og avanserte produksjonsprosesser for industrielle koblinger
Legerte konstruksjonsstål
Karakterer som 40Cr, 42CrMo og 34CrNiMo6 er bråkjølt og temperert for å oppnå en fin balanse mellom styrke og seighet (UTS 900–1100 MPa). De er mye brukt for girkoblingsringer og -flenser, motstå kontakttretthet og tannbøyning.
Rustfritt og varmebestandig stål
For offshore-, kjemiske- og næringsmiddelapplikasjoner gir 304 eller 316L rustfritt stål utmerket korrosjonsbestandighet. For høytemperaturturbinkoblinger opprettholder nedbørsherdende kvaliteter som 17-4PH flytegrense opp til 450 °C.
Elastomerer med høy ytelse
Kjevekoblingsedderkopper er vanligvis støpt av polyuretan (PU) eller nitrilgummi (NBR). PU tilbyr utmerket slitestyrke og rivebestandighet (80–95 Shore A), mens NBR er oljebestandig, noe som gjør den ideell for hydrauliske pumpedrifter. Sprøyte- eller kompresjonsstøping kontrollerer dempingsegenskapene.
Overflateherdende behandlinger
Karburering og bråkjøling av girtenner til 58–62 HRC forbedrer slitemotstanden samtidig som den beholder en tøff kjerne. Fosfat- eller MoS₂-belegg reduserer friksjonen under innkjøring, spesielt for industrielle koblinger opererer under grensesmøring.
7. Installasjonsjusteringsstandarder og vedlikeholdsplaner
Krav til presisjonsjustering
Ved bruk av laserjusteringsverktøy, for generell utstyr under 3000 rpm, bør radiell feiljustering være ≤0,05 mm og vinkel ≤0,05 mm/100 mm. For høyhastighets turbomaskineri (>10 000 rpm) strammes disse verdiene til 0,02 mm og 0,02 mm/100 mm. Hver 0,1 mm økning i feiljustering kan øke lagerbelastningen med 15–20 %. For varmtkjørende tog (f.eks. dampturbiner) må kaldinnstilte forhåndsforskyvninger beregnes for å imøtekomme termisk vekst, og sikre korrekt innretting ved driftstemperatur.
Smøring og periodisk vedlikehold
For fettsmurte gir- og gitterkoblinger, bruk EP (ekstremt trykk) litiumbasert fett (NLGI #2). Fyll til 70–80 % av hulromsvolumet – overfylling forårsaker kjernevarme. Under normale forhold, smør på nytt hver 2000. time eller 3. måned; ved høye temperaturer (>80°C) eller høy luftfuktighet, forkort til månedlige intervaller. Trekk til boltede ledd igjen hver sjette måned med en kalibrert skiftenøkkel for å forhindre at de løsner. For elastomere typer, inspiser innsatsen kvartalsvis for sprekker, hevelser eller hardhetsendring >5 Shore A – skift ut hvis det oppdages.
8. Feltfeilmoduser – Diagnose og utbedring
Feil: Tannslitasje og gropdannelse på girkoblingen
Grunnårsak: Utsulting eller nedbrytning av smøremiddel, kombinert med vinkelforskyvning som overstiger 1,5°, fører til kantbelastning og kontaktspenning over utholdenhetsgrensen (σ H ). Utbedring: Bytt til syntetisk EP-fett, juster på nytt til ≤1,0°, og kontroller at tannhardheten oppfyller designspesifikasjonene.
Feil: Skivekoblingsmembranbrudd
Grunnårsak: Høysyklustretthet fra resonansdrift (hastighet nesten kritisk) eller overdreven aksial forspenning (>±3 mm). Utbedring: Utfør torsjonsvibrasjonsanalyse, juster driftshastighet eller velg en stivere membranpakke; tilbakestill den aksiale avstanden i kalde tilstander med riktig termisk tilskudd.
Feil: Kjeveedderkoppen overopphetes og smelter
Grunnårsak: Polyuretan mykner over 120°C på grunn av gjentatt overbelastning, dårlig ventilasjon eller kjemisk angrep fra olje. Utbedring: Oppgrader til Hytrel® (150°C-kapasitet), legg til kjølespalter i dekselet, eller bytt til NBR hvis det er oljetåke.
9. Den systemiske uunnværligheten til industrielle koblinger i moderne drivverk
Fra et systemdynamisk synspunkt, industrielle koblinger er langt mer enn bare koblinger - de fungerer som den "mekaniske sikringen" og "dynamiske filteret" til det roterende maskinsystemet. Deres uerstattelighet stammer fra tre dimensjoner:
- Frakobling: De lar motoren og den drevne maskinen plasseres uavhengig, og gir designfrihet for layout, installasjon og vedlikehold – umulig med stive integrerte design.
- Økonomisk effektivitet: Ved å sentralisere feiljusteringskompensasjon og vibrasjonsabsorbering ved koblingen, lageret, tetningen og giret kan produksjonstoleransene reduseres, og oppnå samme systemlevetid til lavere kostnad. Data viser at, for identiske livsmål, systemer utstyrt med høykvalitets fleksible koblinger kan redusere de totale produksjonskostnadene med 12–18 %.
- Sikkerhet: Overbelastningsbeskyttet industrielle koblinger er den siste forsvarslinjen mot katastrofale utstyrsskader. I gruveknusere, hvis en metallhendelse eller stopp oppstår uten rettidig frakobling, kan motorrotorfeil eller brudd på girkassehuset føre til enorme økonomiske tap og sikkerhetsfarer.
Følgelig industrielle koblinger representerer en optimal løsning validert av århundrer med industriell praksis, og deres tekniske verdi er kodifisert i alle større mekaniske designhåndbøker og ingeniørstandarder.
>75 %
av industrielle stasjonsfeil er knyttet til feil koblingsvalg eller vedlikehold
Riktig valg kan øke systemets MTBF med 2–3×
10. Nøkkelytelsesmålinger og avanserte funksjoner for industrielle koplinger
500 kN·m
Maksimal dreiemomentkapasitet på én enhet (heavy-duty girtype)
±0,5°~±3°
Område for vinkelfeiljusteringsevne (elastomere og metalliske typer)
30 000 rpm
Maksimal tillatt hastighet for presisjonsbelgkoblinger
-50°C ~ 280°C
Bredt temperaturområde for fleksible koblinger av metall
<0,01°
Torsjonsslipp – nesten null for presisjonsskivekoblinger, ideell for servokontroll
Disse ytelsesområdene dekker alt fra mikropresisjonsstasjoner til tunge gruvedriftsapplikasjoner. For applikasjonsspesifikk tilpasset industrielle koblinger løsninger, ytterligere rotordynamikkanalyse og FEA-validering kan utføres.
Engineering Takeaway: Et helhetlig syn fra utvalg til felttjeneste
Velger industrielle koblinger er ikke bare et tabelloppslag – det krever en analyse på systemnivå som dekker lastspektrum, installasjonsplass, miljøkompatibilitet og livssykluskostnader. Ingeniører bør definere frekvensomformerens dynamiske egenskaper (startmoment, bremsemoment, sjokkfrekvens) tidlig, og bygge inn tilstrekkelig margin for feiljustering og termisk vekst. I felten minimerer et prediktivt vedlikeholdsregime basert på vibrasjonsovervåking og smøremiddelanalyse uplanlagt nedetid. Husk: en velvalgt industrielle koblinger bør vare like lenge som det store overhalingsintervallet til utstyret det kobler til – det er det ultimate målet på suksess ved valg.
For detaljerte installasjonstegninger, endelige elementanalyserapporter eller kasusstudier av torsjonsvibrasjoner, følg med på vår tekniske kanal, eller kontakt ingeniørteamet vårt direkte angående din industrielle koblinger krav.
PREV: Membrankoblinger: Arbeidsprinsipper, fordeler og valgveiledningNESTE: Gear Coupling vs Drum Gear Coupling: Viktige forskjeller forklart
Vær den første til å vite
For eksklusive tilbud og siste tilbud, registrer deg ved å skrive inn e-postadressen din nedenfor.
Beslektet produkter
Nyheter
-
-
Under en rutinemessig vibrasjonsundersøkelse på et høyhastighets kompressortog fant ingeniører en hastighetsspiss ...
READ MORE -
Kompressortoget ditt kjører med 9800 rpm når vibrasjonsmonitoren utløser en alarm. Den første komponenten vedlikeh...
READ MORE -
En roterende utstyrsingeniør ved et stålbearbeidingsverk beskrev nylig en fleksibel kobling som hadde sviktet to g...
READ MORE -
Tenk på en 250 kW krantalje som begynner å vibrere først når lasten løftes. Trommelgirkoblingen inspiseres etter n...
READ MORE -
En kobling svikter klokken 02.10 på en kontinuerlig produksjonslinje. Drivverket stopper, alarmer lyder, og hvert ...
READ MORE
OM OSS
PRODUKTER
KONTAKT OSS
- Phone: +86-18652865511
- Email: sales@ohmach.com
- Address: No.1, Minying Developing Zone, Zhenjiang, Jiangsu, Kina
Opphavsrett © Zhenjiang Orienthold Machinery Co., Ltd. Alle rettigheter reservert.
 Tilpassede produsenter av industrielle akselkoblinger